

NiCrMo3
Draht für Cr-Mo-Nickelbasislegierungen des Typs alloy 625, alloy 825 und artähnlichen Legierungen
Schweissposition - Stromart - Polung

PA = Waagerechtes Schweissen von Stumpf- und Kehlnäthen (Wannenpostion bzw. Wannelage)
- Strumpfnaht - Blech Wannenposition (1G*)
- Kehlnaht - Rohr rotierend Achse geneigt Wannenposition (1FR*)
- Kehlnaht - Blech Wannenposition (1F*)
- Strumpfnaht - Rohr rotierend Achse waagerecht Wannenposition (1G*)
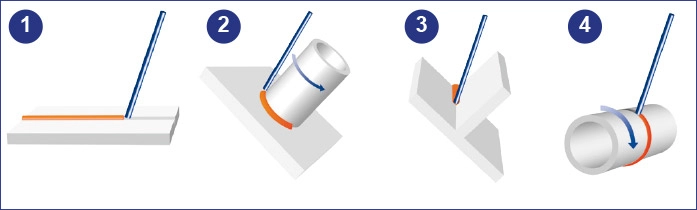
* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

PB = Horizontales Schweissen von Kehlnaht schweissen (Horizontal-Vertikalposition)
- Strumpfnaht - Blech Horizontalposition(2F*)
- Strumpfnaht - Rohr rotierend Achse waagerecht Horizontalposition(2FR*)
- Strumpfnaht - Rohr fest Achse senkrecht Horizontalposition(2F*)

* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

PC = Querposition bzw. Quernaht (waagrechtes Schweißen an senkrechter Wand)
- Strumpfnaht - Blech Querposition
- Kehlnaht - Blech Querposition (2G*)
- Strumpfnaht - Rohr fest Achse senkrecht Querposition (2G*)
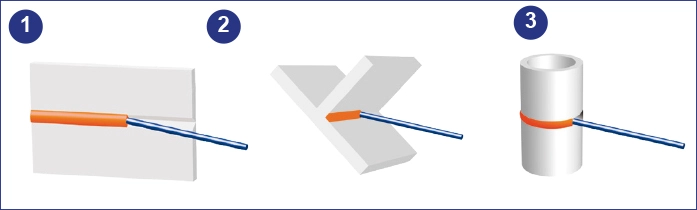
* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

PD = Horizontale Überkopf-Position
- Kehlnaht - Blech Horizontal Überkopfposition(4F*)
- Kehlnaht - Rohr fest Achse senkrecht Horizontal Überkopfposition(4F*)
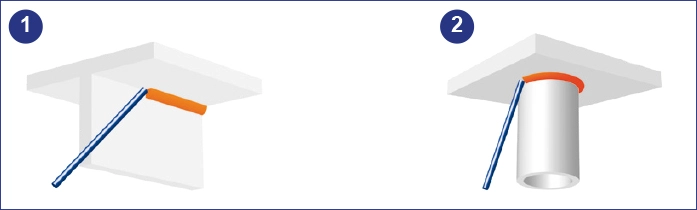
* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

PE = Überkopfschweissen bzw. Überkopf-Position
- Strumpfnaht - Blech Überkopfposition (4G*)
- Kehlnaht - Blech Überkopfposition
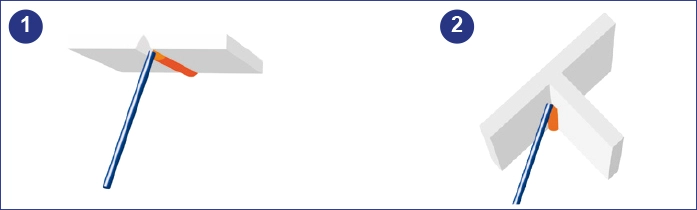
* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

PF = Steigposition bzw. Steignaht schweissen (senkrechtes Schweissen von unten nach oben)
- Strumpfnaht - Blech Steigposition(3G steigend*)
- Kehlnaht - Blech Steigposition(3G steigend*)
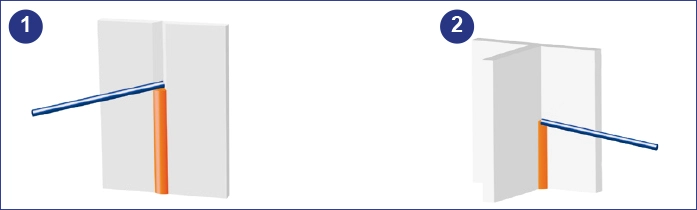
* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

PG = Fallposition bzw. Fallnaht schweissen (senkrechtes Schweissen von oben nach unten)
- Strumpfnaht - Blech Fallposition(3G fallend*)
- Kehlnaht - Blech Fallposition(3G fallend*)
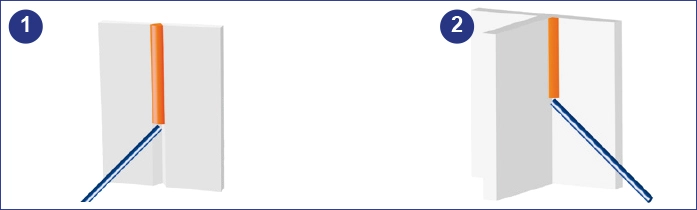
* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

- PA
- PB
- PC
- PD
- PE
- PF
- PG
- DC +
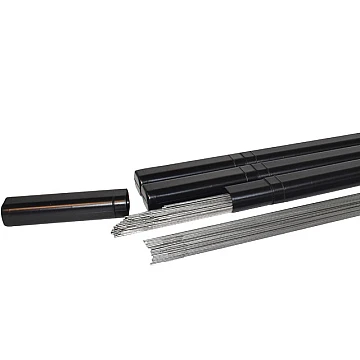
Massivdrahtelektrode zum MIG-Schweissen hochkorrosionsbeständiger Cr-Mo-Nickelbasislegierungen des Typs alloy 625, alloy 825 und artähnlichen Legierungen. Ebenfalls verwendbar für hoch molybdänlegierte korrosionsbeständige Stähle mit z.B. 7 % Mo wie X1NiCrMoCuN25-20-7 und kaltzähe Nickelstähle. Sehr beständig gegen Spannungsrisskorrosion und Lochkorrosion. Kaltzäh bis - 196 °C. In schwefelfreier Atmosphäre zunderbeständig bis 1200 °C, in schwefelhaltiger Atmosphäre ist das Schweissgut bis 500 °C einsetzbar. Auch bei höheren Temperaturen nur sehr eingeschränkte Kohlenstoffdiffusion im Schweissgut, somit werden rissanfällige Karbidsäume im Nahtübergang von Mischverbindungen vermieden. Thermischer Ausdehnungskoeffizient zwischen austenitischen und ferritischen Stählen, deshalb ebenfalls geeignet für Ferrit-Austenit-Verbindungen ("schwarz-weiss") mit Einsatztemperaturen oder Wärmebehandlungen über 300 °C.
- Normbezeichnung (EN)18274 / Ni 6625 - NiCr22Mo9Nb
- AWS A5.14: ER NiCrMo-3
- EinteilungNickel- und Kupferlegierungen
- AnalyseC - Mn - Fe - P - S - Si - Cu - Ni - Co - Al - Ti - Cr- Nb+Ta - Mo
 WhatsApp Beratung


| Produkt | Durchmesser | Länge | VPE | Rollenform | Lieferbarkeit | Menge | Preis Pro Spule |
|---|---|---|---|---|---|---|---|
greenTECH NiCrMo3Artikel-Nr greenNiCrMo3m1215 | 1.2 mm | 15 kg | BS300
| MTO | Pro Spule CHF 2'085.85 |
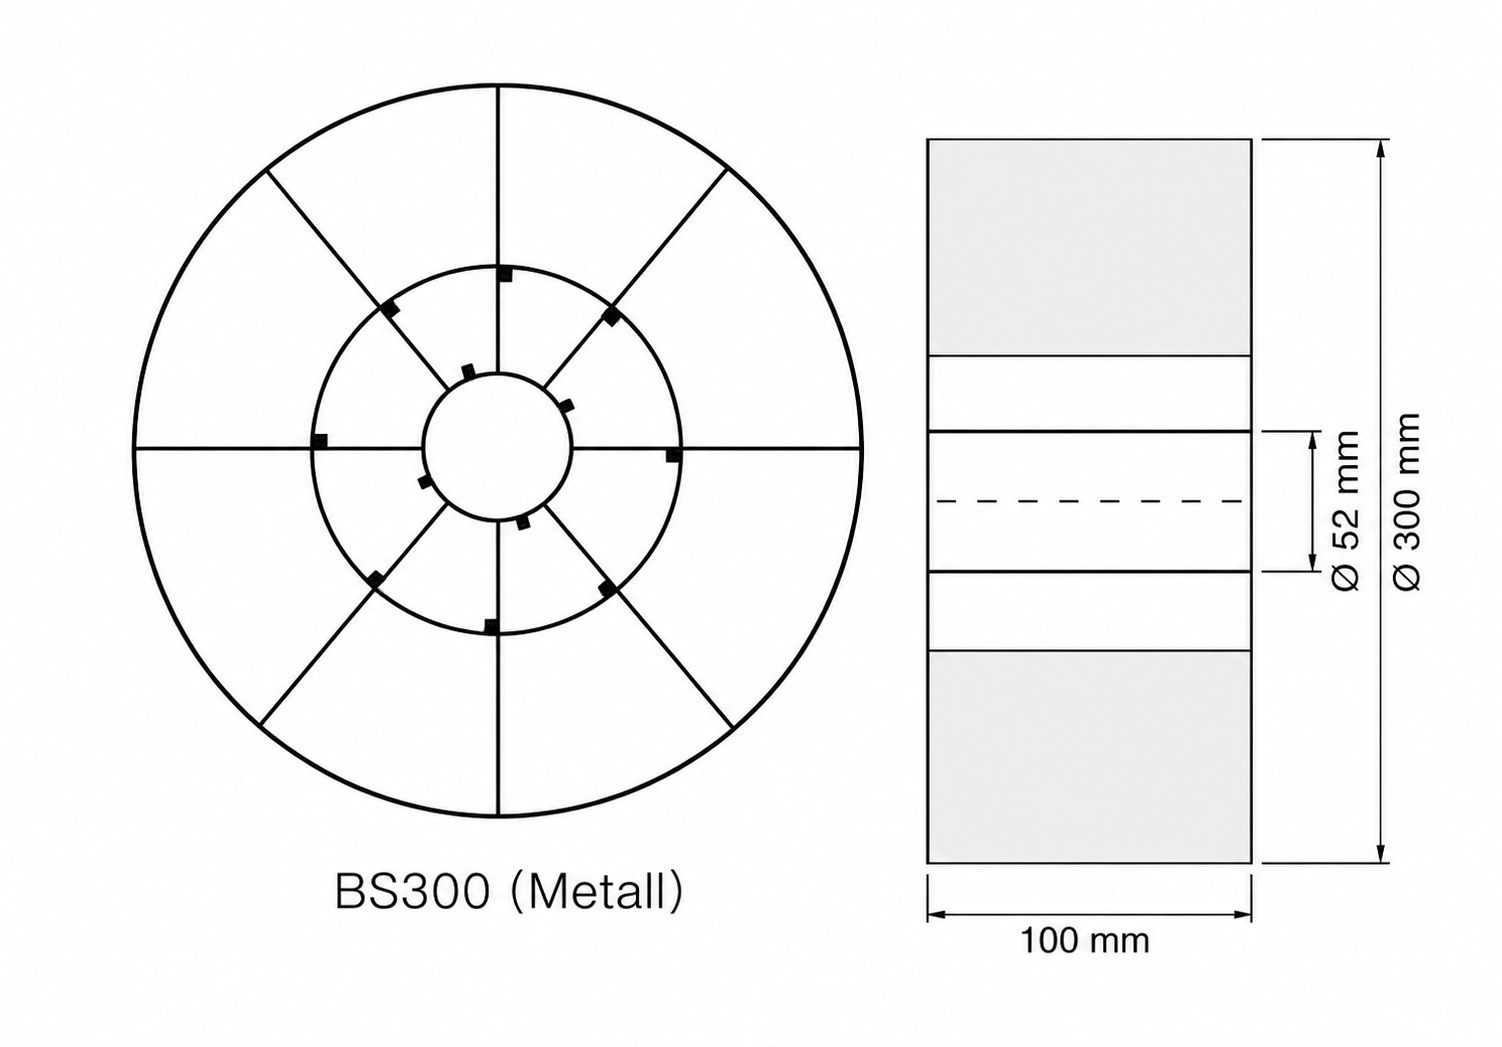
BS300 (Metall) => benötigt kein Adapter
Legierungszuschlag
Der Legierungszuschlag (LZ) ist ein Preisaufschlag, den Stahlwerke zum Grundpreis für Edelstahlprodukte addieren. Der LZ spiegelt den Wert der in Edelstahl enthaltenen Legierungselemente wieder.
Der Legierungszuschlag unterscheidet sich je nach Werkstoff und Produkttyp.
LEGIERUNGSZUSCHLAG
Der Legierungszuschlag basiert auf den Preisniveaus folgender in Edelstahl enthaltenen Elemente: Nickel, Chrom, Molybdän, Mangan und Eisen (wobei die letzten zwei einen geringeren Einfluss auf den Gesamtpreis haben).
EXTRAS
Dieser Preisbestandteil beinhaltet Kosten für Sondermaße, unterschiedliche Dicken, Dienstleistungen, Verpackungen und andere Sonderkosten.
GRUNDPREIS
Der Grundpreis berücksichtigt alle weiteren Preisvariablen, die im Normalfall den Preis des Produktes ausmachen (Lohnkosten, Maschinenkosten, Markttrends, usw.). Der Grundpreis wird oft unabhängig von den LZ verhandelt.
Beschreibung
greenTECH NiCrMo3 - Drahtelektroden für das Schutzgasschweissen Nickel- und Kupferlegierungen
Massivdrahtelektrode zum MIG-Schweissen hochkorrosionsbeständiger Cr-Mo-Nickelbasislegierungen des Typs alloy 625, alloy 825 und artähnlichen Legierungen. Ebenfalls verwendbar für hoch molybdänlegierte korrosionsbeständige Stähle mit z.B. 7 % Mo wie X1NiCrMoCuN25-20-7 und kaltzähe Nickelstähle. Sehr beständig gegen Spannungsrisskorrosion und Lochkorrosion. Kaltzäh bis - 196 °C. In schwefelfreier Atmosphäre zunderbeständig bis 1200 °C, in schwefelhaltiger Atmosphäre ist das Schweissgut bis 500 °C einsetzbar. Auch bei höheren Temperaturen nur sehr eingeschränkte Kohlenstoffdiffusion im Schweissgut, somit werden rissanfällige Karbidsäume im Nahtübergang von Mischverbindungen vermieden. Thermischer Ausdehnungskoeffizient zwischen austenitischen und ferritischen Stählen, deshalb ebenfalls geeignet für Ferrit-Austenit-Verbindungen ("schwarz-weiss") mit Einsatztemperaturen oder Wärmebehandlungen über 300 °C.
Technische Daten
General
Schutzgase
Zulassungen
Chemische Zusammensetzung (typische Werte in %)
Mechanische Eigenschaften des reinen Schweissgutes
Vorteile
- Gute Zündeigenschaften
- Optimierte Schweisseigenschaften
- Lichtbogenstabilität
Werkstoffe
- UNS N06625
- UNS N08825
- 2.4856
- 2.4839
Trocken lagern
Dokumente


Stichworte
Diese Website benutzt Cookies. Indem Sie weiterfahren, stimmen Sie zu. Erfahre mehr... Annehmen