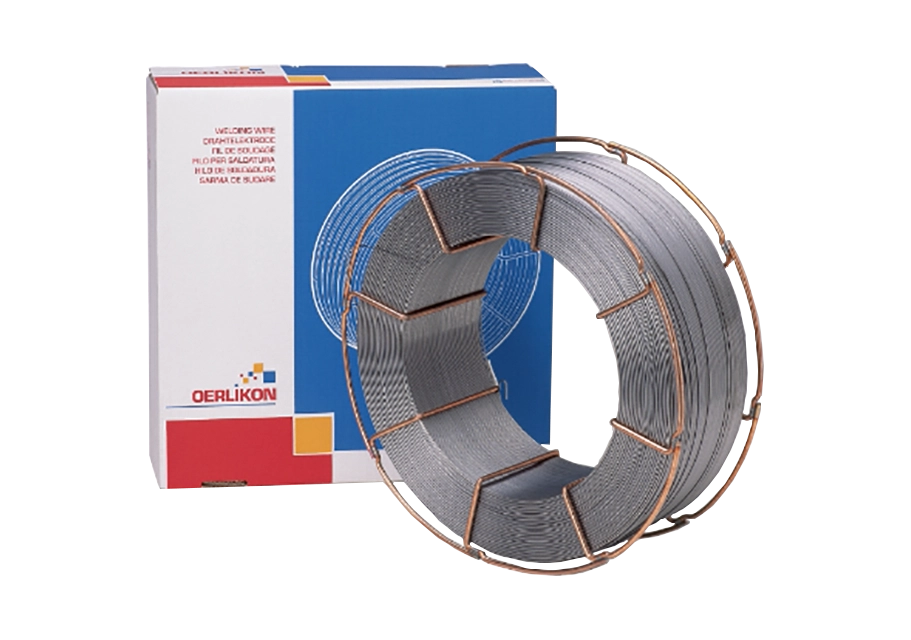
OERLIKON FLUXOFIL 31
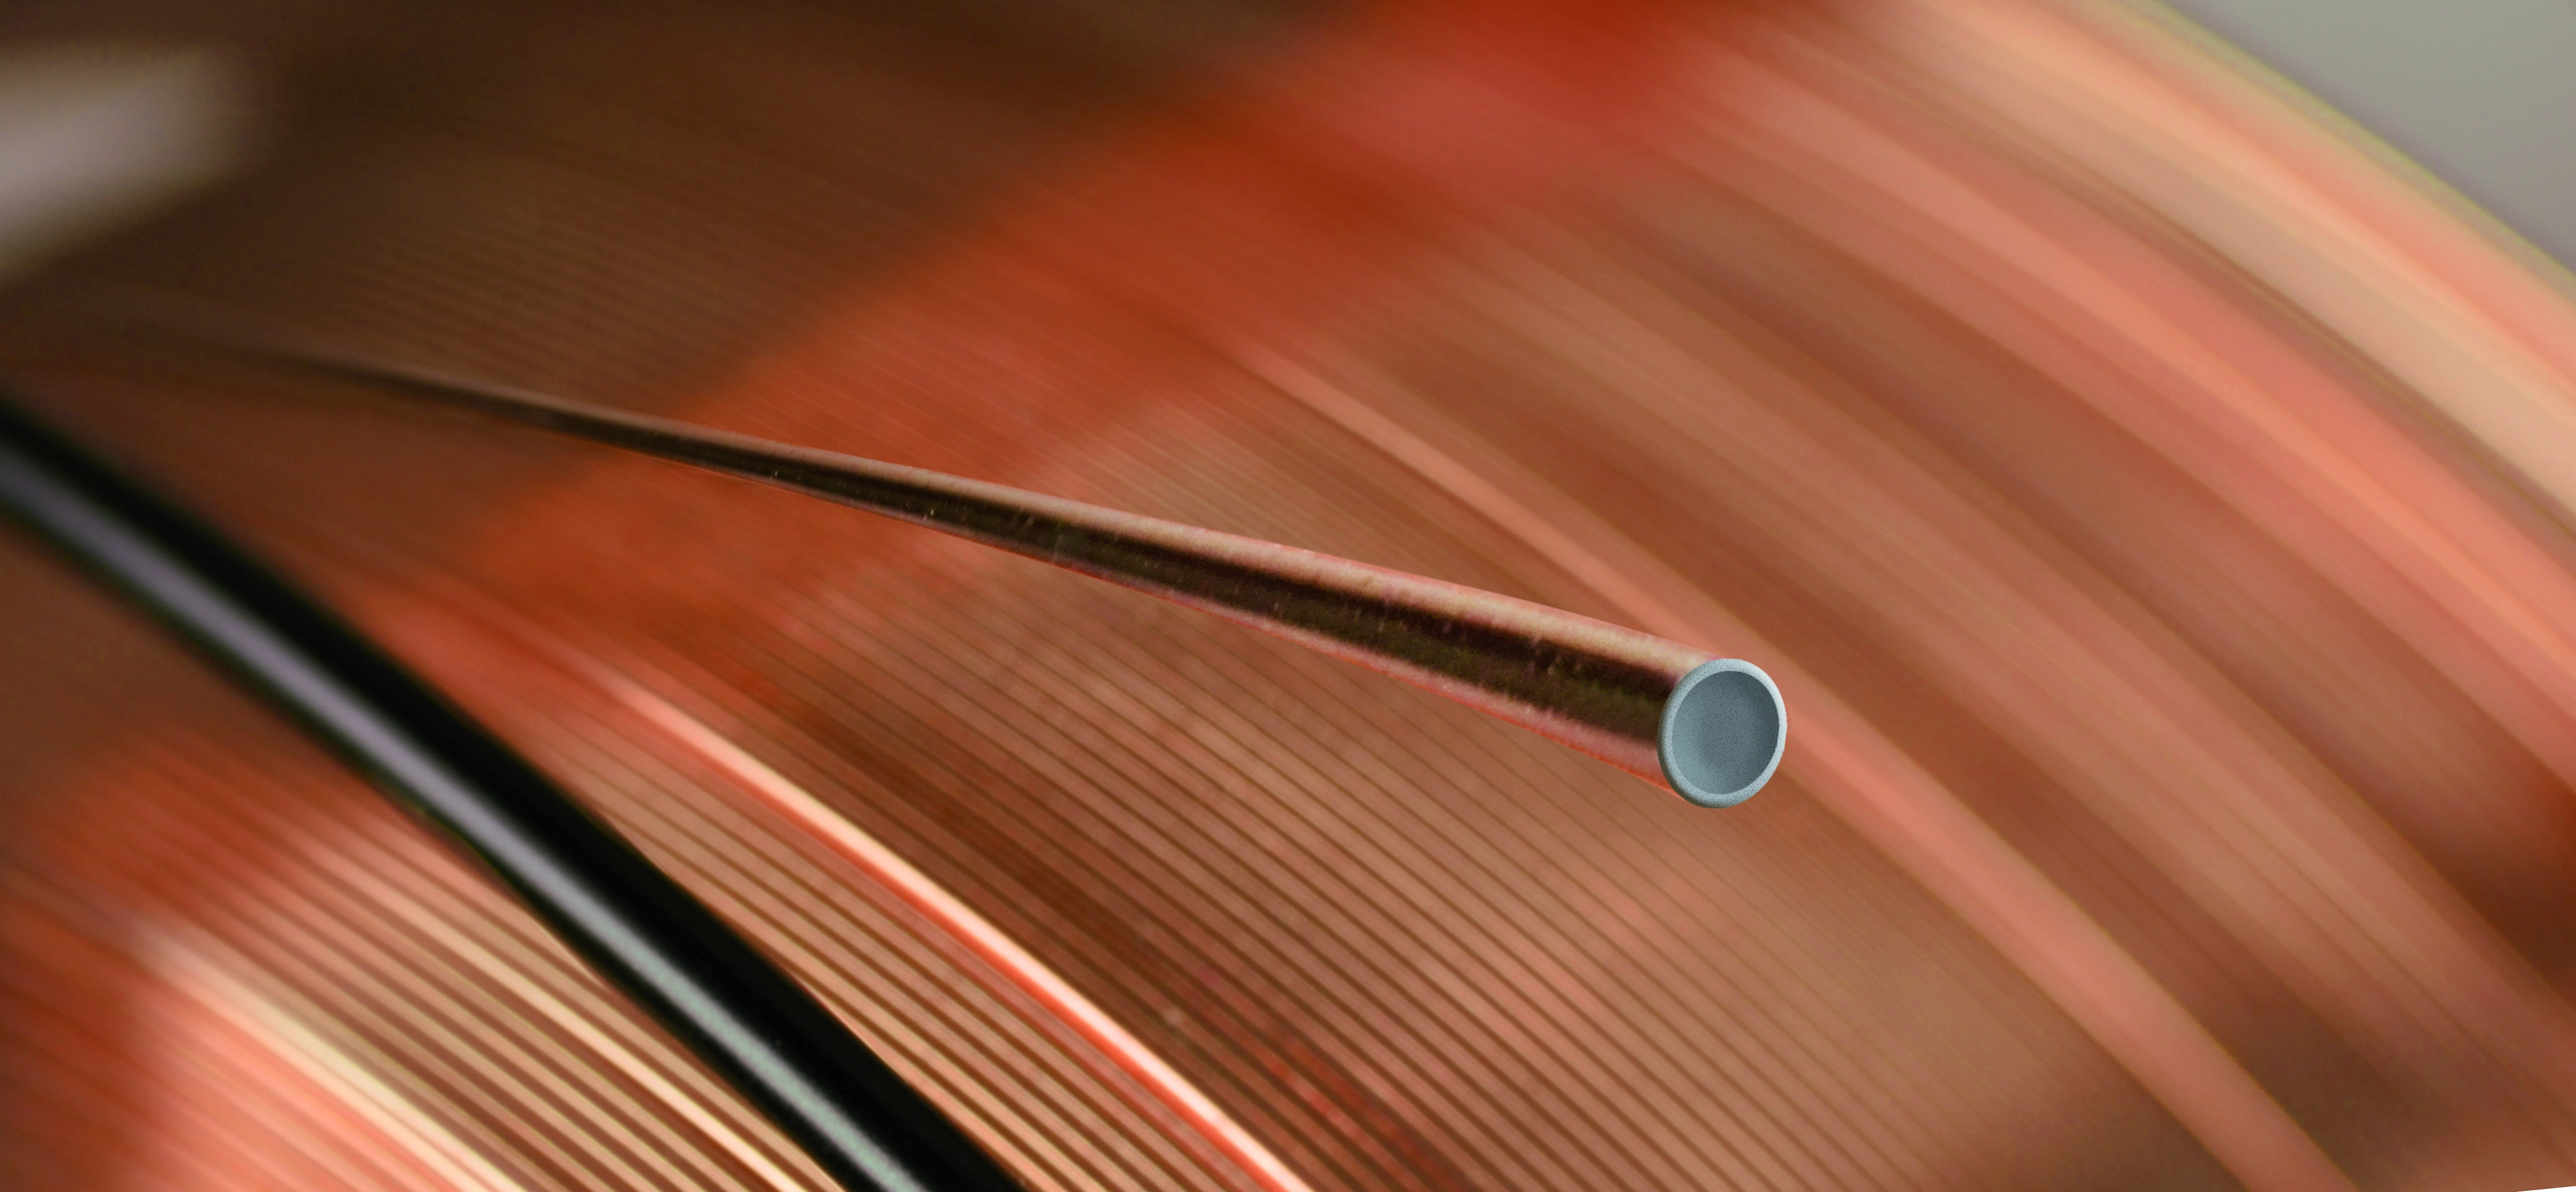
Basische Fülldrahtelektroden. Das Schweissgut ist sehr risssicher, kaltzäh bis -40°C.
Schweissposition - Stromart - Polung

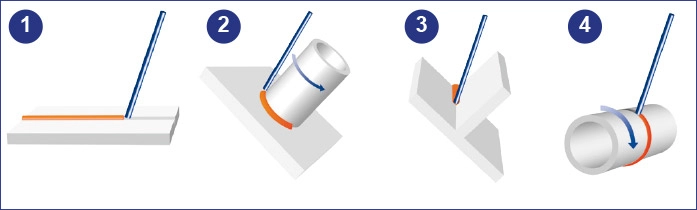
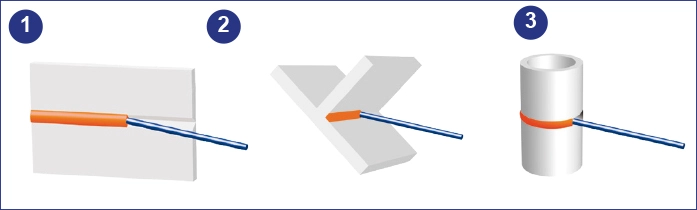
PA = Waagerechtes Schweissen von Stumpf- und Kehlnäthen (Wannenpostion bzw. Wannelage)
- Strumpfnaht - Blech Wannenposition (1G*)
- Kehlnaht - Rohr rotierend Achse geneigt Wannenposition (1FR*)
- Kehlnaht - Blech Wannenposition (1F*)
- Strumpfnaht - Rohr rotierend Achse waagerecht Wannenposition (1G*)
* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

PB = Horizontales Schweissen von Kehlnaht schweissen (Horizontal-Vertikalposition)
- Strumpfnaht - Blech Horizontalposition(2F*)
- Strumpfnaht - Rohr rotierend Achse waagerecht Horizontalposition(2FR*)
- Strumpfnaht - Rohr fest Achse senkrecht Horizontalposition(2F*)

* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

PC = Querposition bzw. Quernaht (waagrechtes Schweißen an senkrechter Wand)
- Strumpfnaht - Blech Querposition
- Kehlnaht - Blech Querposition (2G*)
- Strumpfnaht - Rohr fest Achse senkrecht Querposition (2G*)
* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

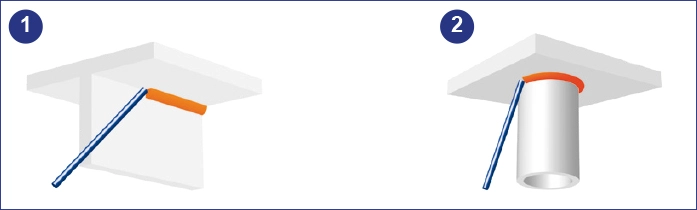
PD = Horizontale Überkopf-Position
- Kehlnaht - Blech Horizontal Überkopfposition(4F*)
- Kehlnaht - Rohr fest Achse senkrecht Horizontal Überkopfposition(4F*)
* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

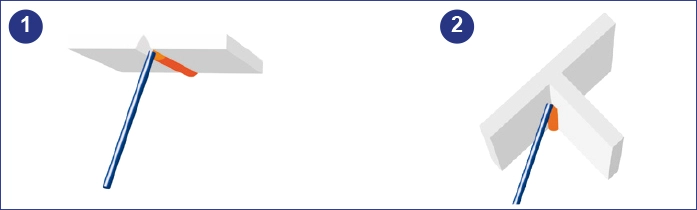
PE = Überkopfschweissen bzw. Überkopf-Position
- Strumpfnaht - Blech Überkopfposition (4G*)
- Kehlnaht - Blech Überkopfposition
* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

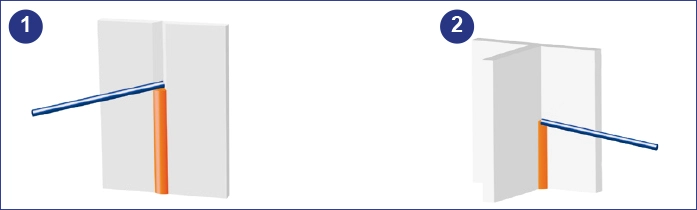
PF = Steigposition bzw. Steignaht schweissen (senkrechtes Schweissen von unten nach oben)
- Strumpfnaht - Blech Steigposition(3G steigend*)
- Kehlnaht - Blech Steigposition(3G steigend*)
* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

- PA
- PB
- PC
- PD
- PE
- PF
- DC +
Nahtlose Fülldrahtelektrode mit basischer Schlacke für das Metall - Schutzgasschweissen von unlegierten Stählen bis zu einer Streckgrenze von 420 N/mm² (ohne Wärmenachbehandlung). Das Schweissgut ist sehr risssicher, kaltzäh bis - 40°C und hat einen sehr niedrigen Wasserstoffgehalt. Im Kurz-, Sprüh- und Impulslichtbogen gleichermassen stabil und spritzarm verarbeitbar. Sicherer Flankeneinbrand und sehr gute Spaltüberbrückbarkeit. Als Schutzgas wird vorzugsweise Mischgas empfohlen. Die Verwendung von CO2 für Kurz- und Sprühlichtbogen ist möglich.
- Normbezeichnung (EN ISO)17632-A: T 42 4 B C 2 H5
- AWSA5.20: E70T-5C-JH4
- Einteilungun- und niedriglegierte Stähle
- AnalyseC - Mn - Si - P - S
 WhatsApp Beratung


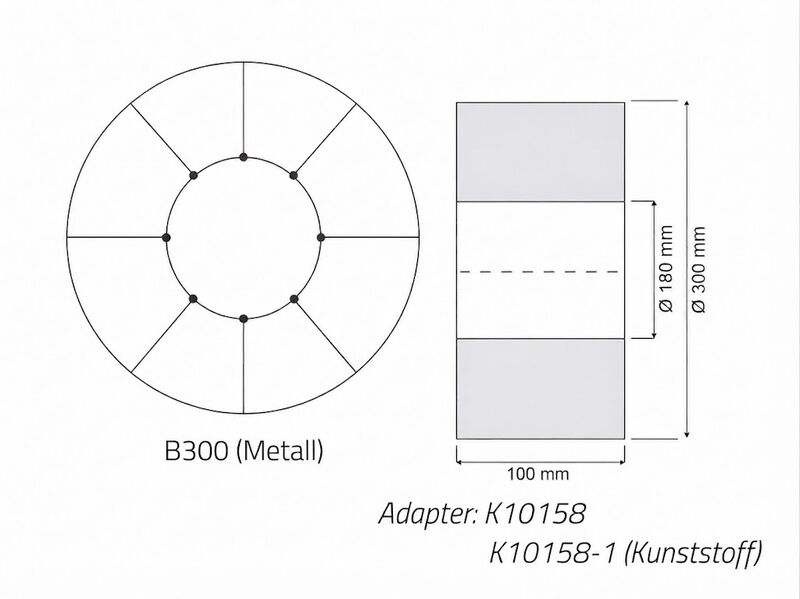
| Produkt | Durchmesser | Länge | VPE | Rollenform (DIN EN ISO 544) | Menge | Preis Pro Fass |
|---|---|---|---|---|---|---|
OERLIKON FLUXOFIL 31Artikel-Nr W000281163 | 1.0 mm | 16 kg | B300 | Pro Spule CHF 309.45 Ab 10 Spule CHF 247.56 Ab 30 Spule CHF 185.67 Ab 63 Spule CHF 123.78 | ||
OERLIKON FLUXOFIL 31Artikel-Nr W000281166 | 1.2 mm | 16 Kg | B300
| Pro Spule CHF 304.00 Ab 10 Spule CHF 243.20 Ab 30 Spule CHF 182.40 Ab 63 Spule CHF 121.60 | ||
OERLIKON FLUXOFIL 31Artikel-Nr W000281167 | 1.2 mm | 200 kg | Fass Fass | Pro Fass CHF 4’076.00 Ab 10 Fass CHF 3'260.80 Ab 30 Fass CHF 2'445.60 Ab 63 Fass CHF 1'630.40 | ||
OERLIKON FLUXOFIL 31Artikel-Nr W000281169 | 1.6 mm | 16 kg | B300
| Pro Spule CHF 311.05 Ab 10 Spule CHF 248.84 Ab 30 Spule CHF 186.63 Ab 63 Spule CHF 124.42 | ||
OERLIKON FLUXOFIL 31Artikel-Nr W000281170 | 1.6 mm | 200 kg | Fass Fass | Pro Fass CHF 4’322.00 Ab 10 Fass CHF 3'457.60 Ab 30 Fass CHF 2'593.20 Ab 63 Fass CHF 1'728.80 |
Beschreibung
OERLIKON FLUXOFIL 31 - Fülldrahtelektroden für un- und niedriglegierte Stähle -
Nahtlose Fülldrahtelektrode mit basischer Schlacke für das Metall - Schutzgasschweissen von unlegierten Stählen bis zu einer Streckgrenze von 420 N/mm² (ohne Wärmenachbehandlung). Das Schweissgut ist sehr risssicher, kaltzäh bis -40°C und hat einen sehr niedrigen Wasserstoffgehalt. Im Kurz-, Sprüh- und Impulslichtbogen gleichermassen stabil und spritzarm verarbeitbar. Sicherer Flankeneinbrand und sehr gute Spaltüberbrückbarkeit. Als Schutzgas wird vorzugsweise Mischgas empfohlen. Die Verwendung von CO2 für Kurz- und Sprühlichtbogen ist möglich.
Technische Daten
General
Schutzgase
Normbezeichnungen
Zulassungen
Chemische Zusammensetzung (typische Werte in %)
Mechanische Eigenschaften des reinen Schweissgutes
Vorteile
- Gute Zündeigenschaften
- Optimierte Schweisseigenschaften
- Lichtbogenstabilität
Werkstoffe
- S(P)235-S(P)420
- GP240-GP280
Trocken lagern.
Nicht rücktrocknen.
Dokumente