


Schweissposition - Stromart - Polung

PA = Waagerechtes Schweissen von Stumpf- und Kehlnäthen (Wannenpostion bzw. Wannelage)
- Strumpfnaht - Blech Wannenposition (1G*)
- Kehlnaht - Rohr rotierend Achse geneigt Wannenposition (1FR*)
- Kehlnaht - Blech Wannenposition (1F*)
- Strumpfnaht - Rohr rotierend Achse waagerecht Wannenposition (1G*)
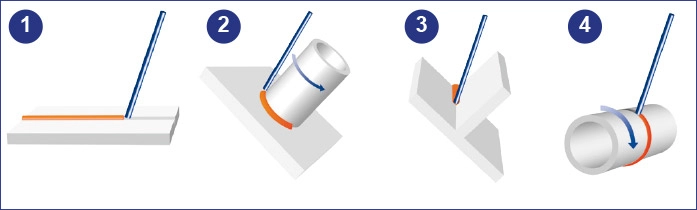
* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

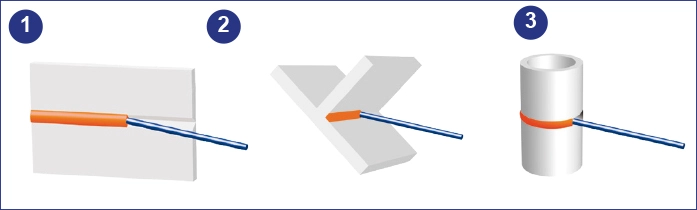
PB = Horizontales Schweissen von Kehlnaht schweissen (Horizontal-Vertikalposition)
- Strumpfnaht - Blech Horizontalposition(2F*)
- Strumpfnaht - Rohr rotierend Achse waagerecht Horizontalposition(2FR*)
- Strumpfnaht - Rohr fest Achse senkrecht Horizontalposition(2F*)

* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

PC = Querposition bzw. Quernaht (waagrechtes Schweißen an senkrechter Wand)
- Strumpfnaht - Blech Querposition
- Kehlnaht - Blech Querposition (2G*)
- Strumpfnaht - Rohr fest Achse senkrecht Querposition (2G*)
* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

PE = Überkopfschweissen bzw. Überkopf-Position
- Strumpfnaht - Blech Überkopfposition (4G*)
- Kehlnaht - Blech Überkopfposition
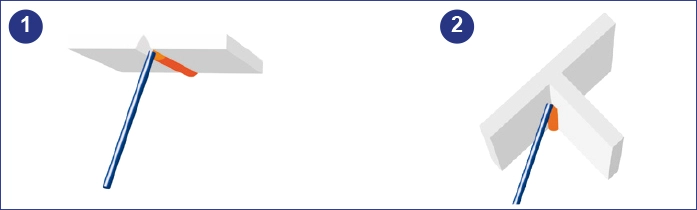
* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

PF = Steigposition bzw. Steignaht schweissen (senkrechtes Schweissen von unten nach oben)
- Strumpfnaht - Blech Steigposition(3G steigend*)
- Kehlnaht - Blech Steigposition(3G steigend*)
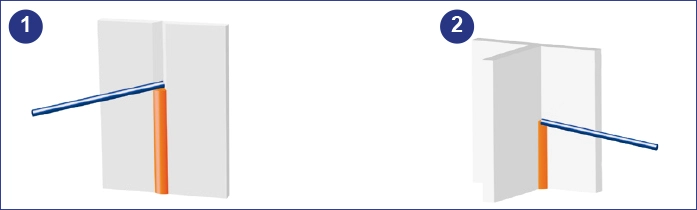
* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

- PA
- PB
- PC
- PE
- PF
- DC +
TIG-Schweissstäbe für das Schweissen von Aluminium und deren Legierungen. Hervorragende Schweisslichtbogenstabilität. Der Schweissnaht Bereich muss metallisch blank sein. Bei Wanddicken über 15 mm ist es vorteilhaft den Fugenbereich auf ca. 150 °C vorzuwärmen.
- Normbezeichnung (EN ISO)18273 / S Al 5356 (AlMg5Cr(A))
- Werkstoff-Nr3.3556
- AWS A5.10: ER 5356
- EinteilungAluminiumlegierungen
- AnalyseAl - Si - Fe - Cu - Mn - Mg - Cr - Zn - Ti - Be
 WhatsApp Beratung


| Produkt | Durchmesser | Länge | VPE | Lieferbarkeit | Menge | Preis Pro Pak |
|---|---|---|---|---|---|---|
greenTECH NMA 5356 - 1.6mmArtikel-Nr greenw535616 | 1.6 mm | 1000 mm | 2 kg | Vsl | Pro Pak CHF 59.15 Ab 10 Pak CHF 47.32 Ab 30 Pak CHF 35.49 Ab 63 Pak CHF 23.66 | |
greenTECH NMA 5356 - 2.0mmArtikel-Nr greeenw535620 | 2.0 mm | 1000 mm | 2 kg | Vsl | Pro Pak CHF 51.10 Ab 10 Pak CHF 40.88 Ab 30 Pak CHF 30.66 Ab 63 Pak CHF 20.44 | |
greenTECH NMA 5356 - 2.4mmArtikel-Nr greenw535624 | 2.4 mm | 1000 mm | 2 kg | Vsl | Pro Pak CHF 50.75 Ab 10 Pak CHF 40.60 Ab 30 Pak CHF 30.45 Ab 63 Pak CHF 20.30 | |
greenTECH NMA 5356 - 3.2mmArtikel-Nr greenw535632 | 3.2 mm | 1000 mm | 2 kg | Vsl | Pro Pak CHF 50.40 Ab 10 Pak CHF 40.32 Ab 30 Pak CHF 30.24 Ab 63 Pak CHF 20.16 | |
greenTECH NMA 5356 - 4.0mmArtikel-Nr greenw535640 | 4.0 mm | 1000 mm | 2 kg | Vsl | Pro Pak CHF 50.05 Ab 10 Pak CHF 40.04 Ab 30 Pak CHF 30.03 Ab 63 Pak CHF 20.02 |
TBD = To be discontinued
MTO = Made to order
Legierungszuschlag
Der Legierungszuschlag (LZ) ist ein Preisaufschlag, den Stahlwerke zum Grundpreis für Edelstahlprodukte addieren. Der LZ spiegelt den Wert der in Edelstahl enthaltenen Legierungselemente wieder.
Der Legierungszuschlag unterscheidet sich je nach Werkstoff und Produkttyp.
LEGIERUNGSZUSCHLAG
Der Legierungszuschlag basiert auf den Preisniveaus folgender in Edelstahl enthaltenen Elemente: Nickel, Chrom, Molybdän, Mangan und Eisen (wobei die letzten zwei einen geringeren Einfluss auf den Gesamtpreis haben).
EXTRAS
Dieser Preisbestandteil beinhaltet Kosten für Sondermaße, unterschiedliche Dicken, Dienstleistungen, Verpackungen und andere Sonderkosten.
GRUNDPREIS
Der Grundpreis berücksichtigt alle weiteren Preisvariablen, die im Normalfall den Preis des Produktes ausmachen (Lohnkosten, Maschinenkosten, Markttrends, usw.). Der Grundpreis wird oft unabhängig von den LZ verhandelt.
Beschreibung
greenTECH NMA 5356
WIG/TIG Schweissstäbe Aluminiumlegierungen
TIG-Schweissstäbe für das Schweissen von Aluminium und deren Legierungen. Hervorragende Schweisslichtbogenstabilität. Der Schweissnaht Bereich muss metallisch blank sein. Bei Wanddicken über 15 mm ist es vorteilhaft den Fugenbereich auf ca. 150 °C vorzuwärmen.
Technische Daten
General
Schutzgase
Chemische Zusammensetzung (typische Werte in %)
Mechanische Eigenschaften des reinen Schweissgutes
Trocken lagern
Dokumente


Stichworte
Diese Website benutzt Cookies. Indem Sie weiterfahren, stimmen Sie zu. Erfahre mehr... Annehmen