


Schweissposition - Stromart - Polung

PA = Waagerechtes Schweissen von Stumpf- und Kehlnäthen (Wannenpostion bzw. Wannelage)
- Strumpfnaht - Blech Wannenposition (1G*)
- Kehlnaht - Rohr rotierend Achse geneigt Wannenposition (1FR*)
- Kehlnaht - Blech Wannenposition (1F*)
- Strumpfnaht - Rohr rotierend Achse waagerecht Wannenposition (1G*)
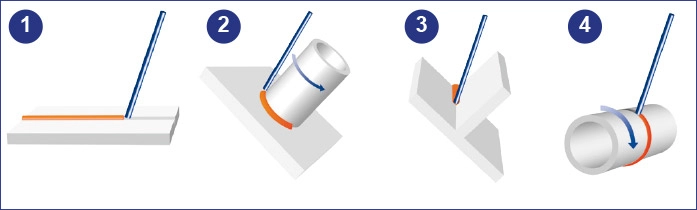
* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

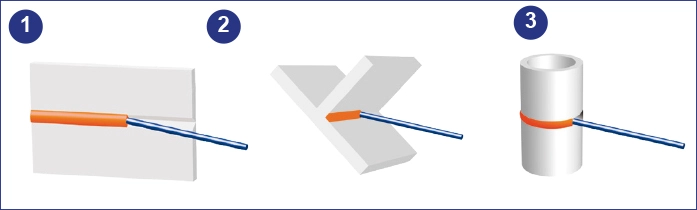
PB = Horizontales Schweissen von Kehlnaht schweissen (Horizontal-Vertikalposition)
- Strumpfnaht - Blech Horizontalposition(2F*)
- Strumpfnaht - Rohr rotierend Achse waagerecht Horizontalposition(2FR*)
- Strumpfnaht - Rohr fest Achse senkrecht Horizontalposition(2F*)

* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

PC = Querposition bzw. Quernaht (waagrechtes Schweißen an senkrechter Wand)
- Strumpfnaht - Blech Querposition
- Kehlnaht - Blech Querposition (2G*)
- Strumpfnaht - Rohr fest Achse senkrecht Querposition (2G*)
* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

PE = Überkopfschweissen bzw. Überkopf-Position
- Strumpfnaht - Blech Überkopfposition (4G*)
- Kehlnaht - Blech Überkopfposition
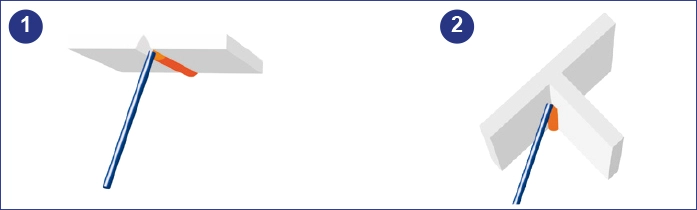
* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

PF = Steigposition bzw. Steignaht schweissen (senkrechtes Schweissen von unten nach oben)
- Strumpfnaht - Blech Steigposition(3G steigend*)
- Kehlnaht - Blech Steigposition(3G steigend*)
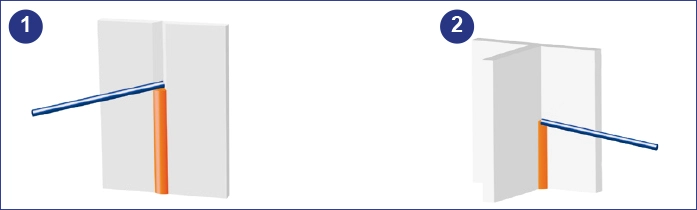
* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX
- PA
- PB
- PC
- PE
- PF
Schweissstab/Drahtelektrode aus Chrom-Siliziumstahl zum MIG/MAG-Schweissen zähharter abriebfester Auftragung. Das Schweissen, mit anderen Schutzgasen kann die Härtewerte verändern. Unbehandeltes Schweissgut nur durch Schleifen bearbeitbar. Rissempfindliche Grundwerkstoffe auf 200 bis 300°C vorwärmen. Bei sehr rissempfindlichen Grundwerkstoffen Zwischenlage (Pufferlage) schweissen, z.B. mit Drahtelektrode ISOFIL 307 oder Stabelektrode Supranox 307.
- Normbezeichnung (DIN 8555)MSG 6 - 60
- Werkstoff-Nr.1.4718
- EinteilungHartauftragen
- AnalyseC - Si - Mn - Cr
 WhatsApp Beratung


| Produkt | Durchmesser | Länge | VPE | Lieferbarkeit | Menge | Preis Pro Pack |
|---|---|---|---|---|---|---|
TD 600 W - 1.2mmArtikel-Nr TD600W12 | 1.2 mm | 1000 mm | 5 kg | Vsl | Pro Pack CHF 248.00 Ab 10 Pack CHF 198.40 Ab 30 Pack CHF 148.80 Ab 63 Pack CHF 99.20 | |
TD 600 W - 1.6mmArtikel-Nr TD600W16 | 1.6 mm | 1000 mm | 5 kg | Vsl | Pro Pack CHF 225.00 Ab 10 Pack CHF 180.00 Ab 30 Pack CHF 135.00 Ab 63 Pack CHF 90.00 | |
TD 600 W - 2.4mmArtikel-Nr TD600W24 | 2.4 mm | 1000 mm | 5 kg | Vsl | Pro Pack CHF 210.00 Ab 10 Pack CHF 168.00 Ab 30 Pack CHF 126.00 Ab 63 Pack CHF 84.00 |
Beschreibung
ISOFIL TD 600 W
Drahtelektroden für das Schutzgasschweissen Hartauftragen
Schweissstab/Drahtelektrode aus Chrom-Siliziumstahl zum MIG/MAG-Schweissen zähharter abriebfester Auftragung.
Besondere Hinweis:
Das Schweissen, mit anderen Schutzgasen kann die Härtewerte verändern. Unbehandeltes Schweissgut nur durch Schleifen bearbeitbar. Rissempfindliche Grundwerkstoffe auf 200 bis 300°C vorwärmen. Bei sehr rissempfindlichen Grundwerkstoffen Zwischenlage (Pufferlage) schweissen, z.B. mit Drahtelektrode ISOFIL 307 L oder ISOARC 166 Elektrode
Wichtigste Anwendungsbereiche:
Auftragungen auf Maschinenteile aus Baustahl oder Stahlguss oder Manganhart-Stahl, z.B. Rollen, Laufflächen, Raupenketten, Laufräder, Kollergänge, Baggerteile, Förderschnecken, Walzenbrecher, Schlaghämmer, Walzwerksführungen, Nocken, Spannbacken, Prallbacken, Mischarme, Ambosse.
Technische Daten
General
Schutzgase
Chemische Zusammensetzung (typische Werte in %)
Trocken lagern
Dokumente


Stichworte
Diese Website benutzt Cookies. Indem Sie weiterfahren, stimmen Sie zu. Erfahre mehr... Annehmen