

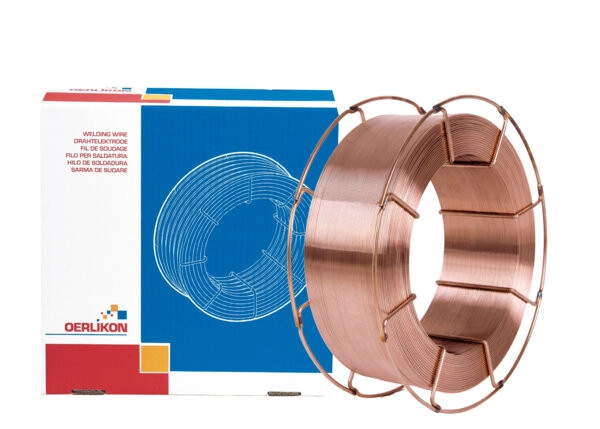
OERLIKON Carbofil Mo - TBD / FLIESS ED-SG Mo
MAG-Schweissen warmfester Kessel- und Rohrstähle wie 16Mo3 mit BT bis 530°C
Schweissposition - Stromart - Polung

PA = Waagerechtes Schweissen von Stumpf- und Kehlnäthen (Wannenpostion bzw. Wannelage)
- Strumpfnaht - Blech Wannenposition (1G*)
- Kehlnaht - Rohr rotierend Achse geneigt Wannenposition (1FR*)
- Kehlnaht - Blech Wannenposition (1F*)
- Strumpfnaht - Rohr rotierend Achse waagerecht Wannenposition (1G*)
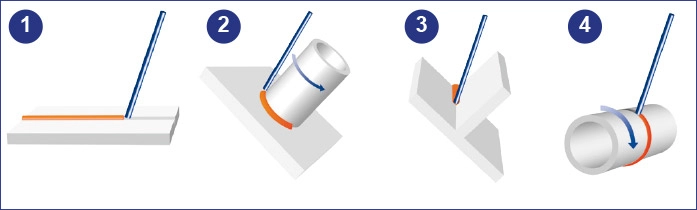
* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

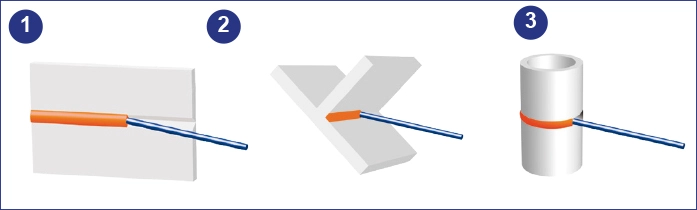
PB = Horizontales Schweissen von Kehlnaht schweissen (Horizontal-Vertikalposition)
- Strumpfnaht - Blech Horizontalposition(2F*)
- Strumpfnaht - Rohr rotierend Achse waagerecht Horizontalposition(2FR*)
- Strumpfnaht - Rohr fest Achse senkrecht Horizontalposition(2F*)

* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

PC = Querposition bzw. Quernaht (waagrechtes Schweißen an senkrechter Wand)
- Strumpfnaht - Blech Querposition
- Kehlnaht - Blech Querposition (2G*)
- Strumpfnaht - Rohr fest Achse senkrecht Querposition (2G*)
* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

PD = Horizontale Überkopf-Position
- Kehlnaht - Blech Horizontal Überkopfposition(4F*)
- Kehlnaht - Rohr fest Achse senkrecht Horizontal Überkopfposition(4F*)
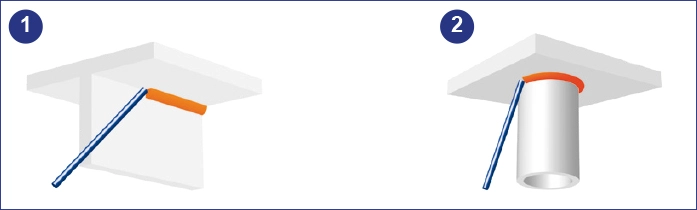
* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

PE = Überkopfschweissen bzw. Überkopf-Position
- Strumpfnaht - Blech Überkopfposition (4G*)
- Kehlnaht - Blech Überkopfposition
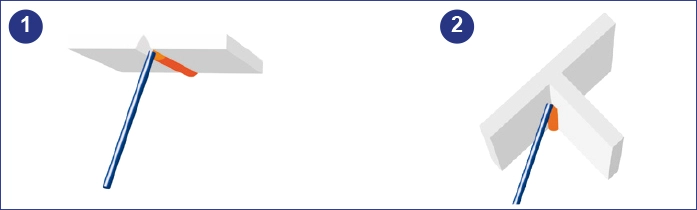
* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

PF = Steigposition bzw. Steignaht schweissen (senkrechtes Schweissen von unten nach oben)
- Strumpfnaht - Blech Steigposition(3G steigend*)
- Kehlnaht - Blech Steigposition(3G steigend*)
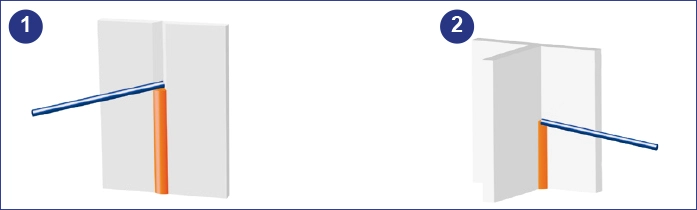
* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

PG = Fallposition bzw. Fallnaht schweissen (senkrechtes Schweissen von oben nach unten)
- Strumpfnaht - Blech Fallposition(3G fallend*)
- Kehlnaht - Blech Fallposition(3G fallend*)
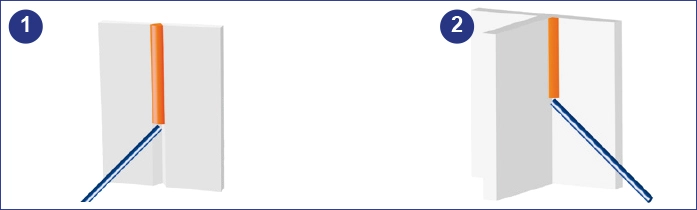
* US-amerikanische Bezeichnung nach AWS A3.0, ASME Section IX

- PA
- PB
- PC
- PD
- PE
- PF
- PG
- DC +
Massivdrahtelektrode für das MAG-Schweissen warmfester Kessel- und Rohrstähle wie 16Mo3 mit Betriebstemperaturen bis 530 °C. Geeignet für Ar/CO2 oder Ar/CO2/O2 Mischgas. Spritzerarmer Werkstoffübergang im Kurz- und Sprühlichtbogen. Verkupfert.
- Normbezeichnung (EN IS0)14341-A / G 42 2 C1 2Mo
- Normbezeichnung (EN IS0)14341-A / G 46 6 M21 2Mo
- Normbezeichnung (EN IS0)219522-A / G Mo Si
- Werkstoff-Nr.1.5424
- AWSA5.28: ER 70S-A1, A5.28 ER80S-G
- Einteilungun- und niedriglegierte Stähle
- AnalyseC - Si - Mn - Mo
 WhatsApp Beratung


| Produkt | Durchmesser | Länge | VPE | Rollenform | Lieferbarkeit | Menge | Preis Pro Spule |
|---|---|---|---|---|---|---|---|
OERLIKON Carbofil MoArtikel-Nr W000282950 | 1.0 mm | 16 kg | BS300
| Vsl / TBD | Pro Spule CHF 271.85 Ab 10 Spule CHF 217.48 Ab 30 Spule CHF 163.11 Ab 63 Spule CHF 108.74 | ||
FLIESS ED-SG MoArtikel-Nr FEDSGMO10 | 1.0 mm | 15 kg | BS300
| MTO | |||
FLIESS ED-SG MoArtikel-Nr FEDSGMO12 | 1.2 mm | 18 kg | BS300
| Vsl | Pro Spule CHF 320.40 Ab 10 Spule CHF 256.32 Ab 30 Spule CHF 192.24 Ab 63 Spule CHF 128.16 |
TBD = To be discontinued
MTO = Made to order
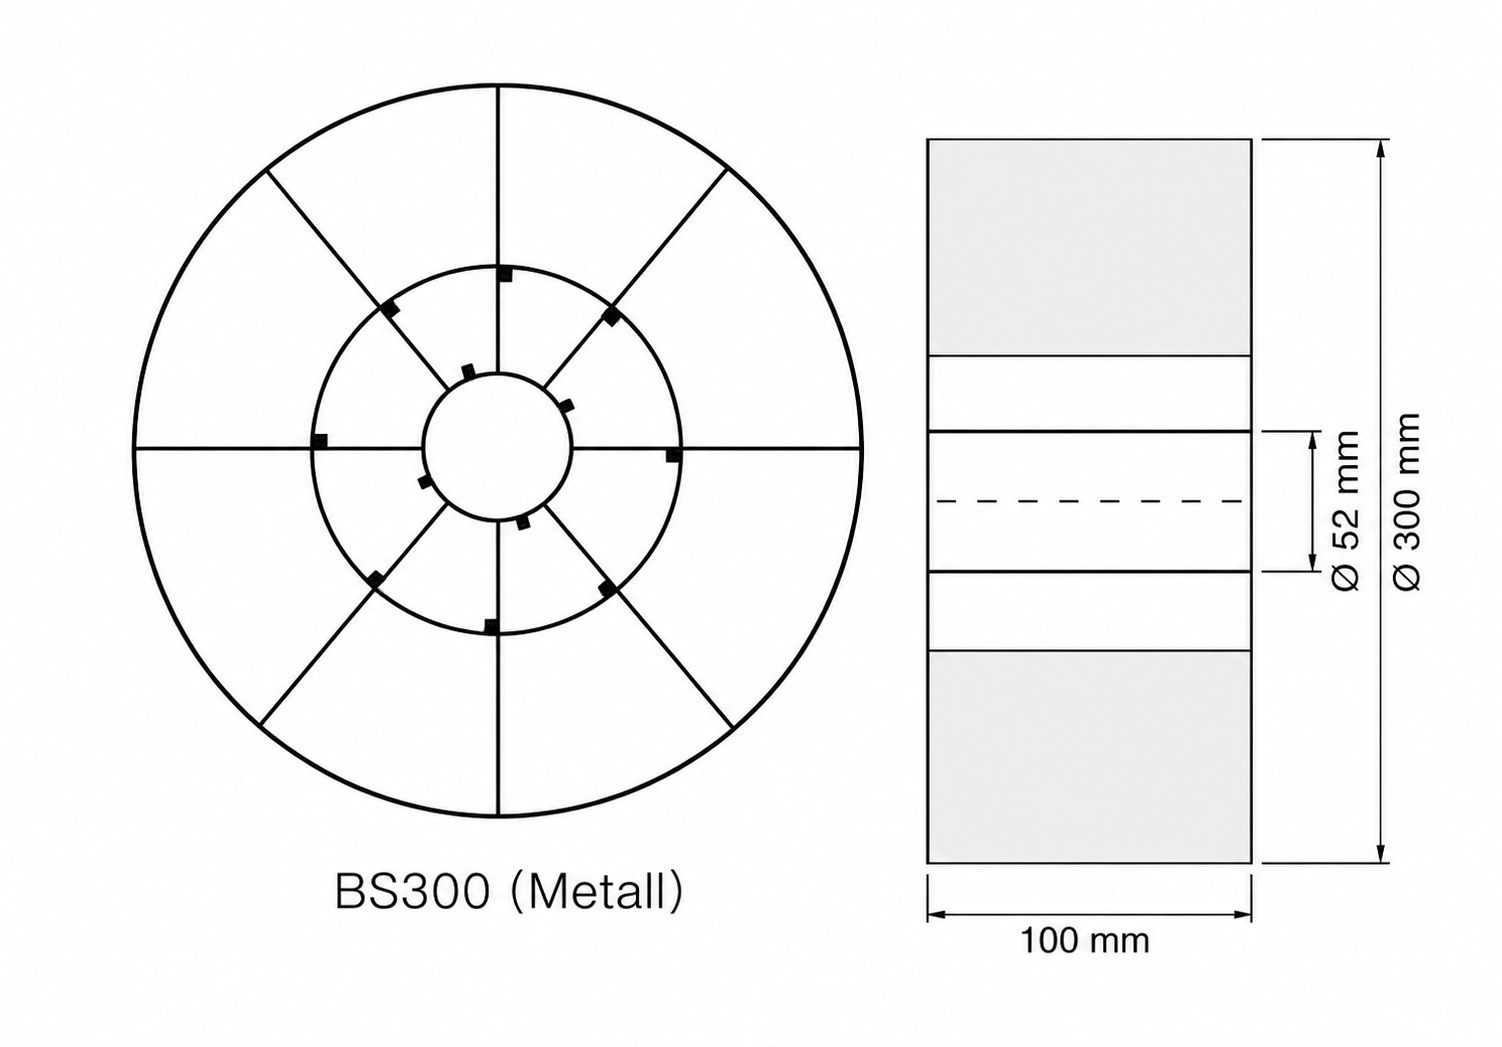
BS300 (Metall) => benötigt kein Adapter
Beschreibung
OERLIKON Carbofil Mo / FLIESS ED-SG Mo - Drahtelektroden für das Schutzgasschweissen un- und niedriglegierte Stähle
Massivdrahtelektrode für das MAG-Schweissen warmfester Kessel- und Rohrstähle wie 16Mo3 mit Betriebstemperaturen bis 530 °C. Geeignet für Ar/CO2 oder Ar/CO2/O2 Mischgas. Spritzerarmer Werkstoffübergang im Kurz- und Sprühlichtbogen. Verkupfert.
Technische Daten
General
Schutzgase
Zulassungen
Chemische Zusammensetzung (typische Werte in %) 82% Ar+18% CO2
Mechanische Eigenschaften des reinen Schweissgutes (M21-Arcal 21)
Typische Wärmebehandlungen
Vorteile
- Gute Zündeigenschaften
- Optimierte Schweisseigenschaften
- Lichtbogenstabilität
Trocken lagern
Dokumente


Stichworte
Diese Website benutzt Cookies. Indem Sie weiterfahren, stimmen Sie zu. Erfahre mehr... Annehmen